フィラメントの湿気対策 乾燥温度・乾燥機・保管の手順
この記事の前提:確認日
超忙しい人へ 3点
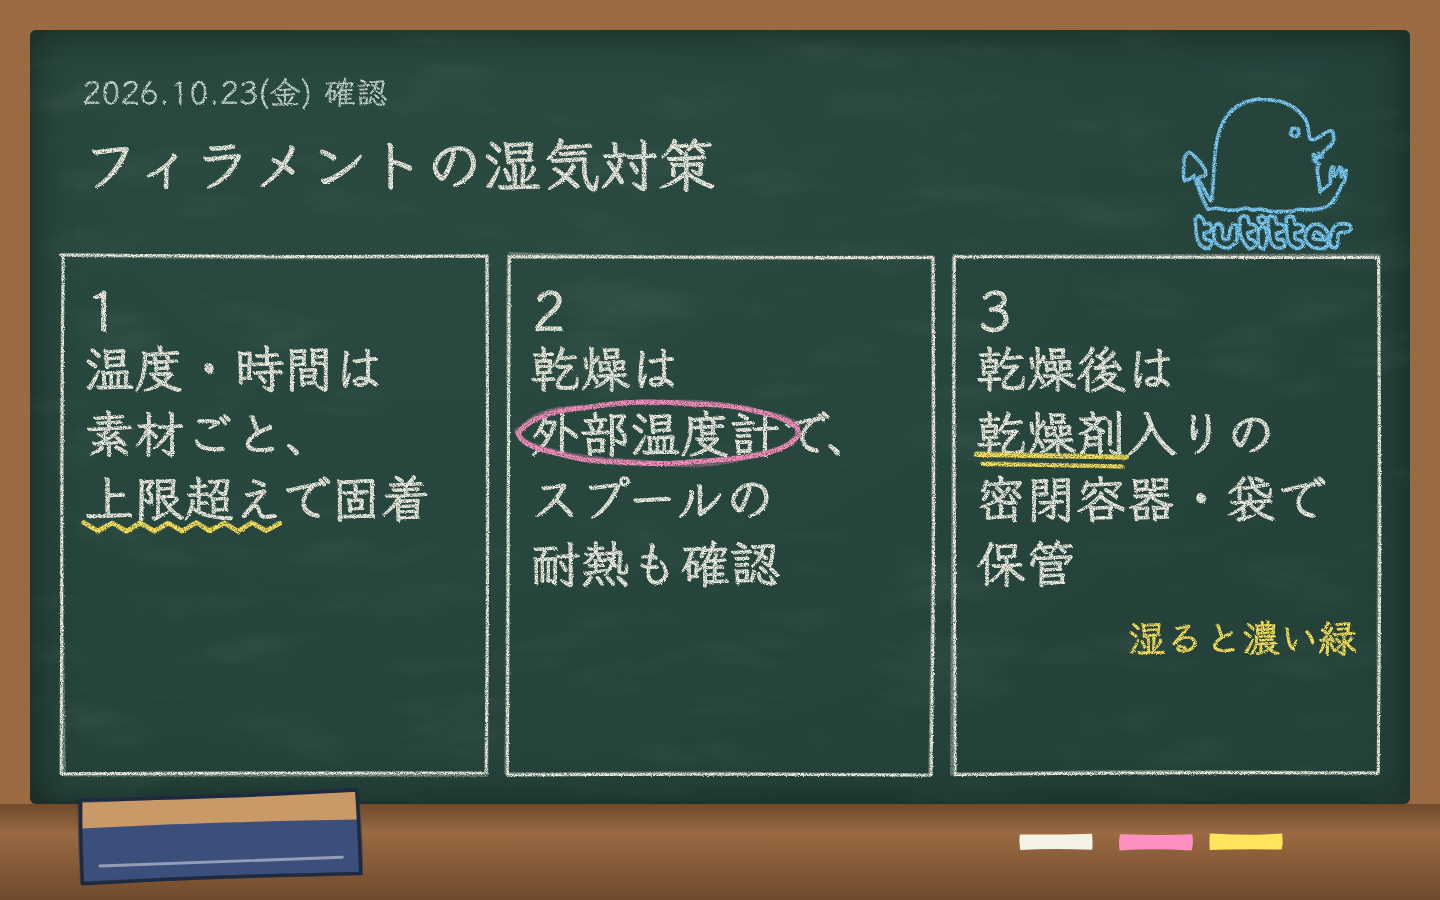
- 乾燥温度と時間は素材ごとに違い、上限を超えると固着する
- 乾燥には外部温度計を使い、スプールの耐熱も先に確認する
- 乾燥後は乾燥剤を入れた密閉容器か袋で保管する
1分で読む
FFF方式の3Dプリンターの素材は、多くが吸湿性を持ちます。湿ったフィラメントでは、最初に造形物の表面品質が落ち、水分が多いと層間接着の低下やブロブ(造形物の表面にできるこぶ状の塊)、押し出し時の気泡や煙が出ます。Prusaの公式ヘルプには、Prusament素材ごとの乾燥温度と時間の表があります。PLAは45°Cで6時間、PETGは55°Cで6時間です。この表は他社品の値ではありません。他社のフィラメントは、そのメーカーの資料で値を調べてください。PolyDryerの公式wikiには、乾燥剤の色の見方と再生方法が載っています。この記事は、両社の公式資料に書かれた範囲だけをまとめています。日本での販売状況や対応は確認できていません。
前提 必要なものと確認すること
用意するものは、乾燥機またはオーブン、ドライボックス、乾燥剤です。オーブンを使う場合は外部温度計も要ります。Prusaのヘルプによると、家庭用オーブンは温度の測定精度が高くなく、低い温度まで設定できないものも多いためです。食品用ディハイドレーターは低い温度しか出ないものが多く、素材の必要温度を先に確認するよう書かれています。
Polymakerの乾燥機PolyDryerには、1kgまでのスプール(フィラメントを巻いた芯)用のPolyDryer Boxと、3kgまでのスプールを入れられるPolyDryer XLがあります。wikiは、付属のBoxまたはXLだけを使うよう求めています。箱の中に入れる印刷物は、HDTが75°Cを超える必要があるとも書かれています。
スプールの耐熱は版によって違います。Prusaによると、2025年10月から巻き直しの新スプールになりました。通常の低温用フィラメントの黒スプールは90°C、PEI 1010用の灰色スプールは150°Cまで使えます。旧型の黒スプールは45°Cまでしか安全に加熱できません。45°Cを超えて乾燥するには、65mm以上のねじ部を持つねじで両側を固定する方法があります。ねじで固定した後は、使い終わるまで外せません。旧型の灰色スプールは接着剤が90°Cまで耐えるため、ねじは不要です。加熱の前に、手元のスプールがどの版かを確認します。
湿ると印刷に起きること
Prusaのヘルプによると、素材が湿気の影響を受けたとき、最初に出る一般的な兆候は造形物の表面品質の低下です。ストリンギング(糸引き。印刷中に細い糸状の樹脂が残る現象)は素材によっても出やすさが違うため、印刷結果を見比べ、同社のストリンギングとウーズのガイドも確認するよう案内しています。
含水量が高いと、層間接着の低下、造形物のブロブ、押し出し時の気泡や煙が起きる場合があります。
ツールヘッド(樹脂を溶かして押し出す部分)にフィラメントを直接セットするOriginal Prusa XLでは、使っていないツールも加熱されたままです。待機温度の初期値は70°Cです。フィラメントが湿っていると、ツールヘッドの中に水分が放出されて糸引きが起きます。この場合はPLAでも、印刷に問題が出る量の水分を吸うことがあります。Prusaは、XLで印刷する前にフィラメントを乾燥させるよう推奨しています。
乾燥が必要になりやすいのは、ポリアミド(PA)、PVA、TPU(Flex)です。PLAは吸湿しても性質があまり変わらず、ポリアミドは大きく影響を受けます。
素材ごとの乾燥温度と時間
Prusaのヘルプが、Prusament素材について推奨している値は次のとおりです。
| 素材 | 温度と時間 |
|---|---|
| PLA/rPLA | 45°C 6時間 |
| Woodfill | 45°C 6時間 |
| PVB | 45°C 8時間 |
| PETG(全種) | 55°C 6時間 |
| TPU | 60°C 4〜6時間 |
| PP Carbon Fiber/Glass Fiber | 70°C 2〜4時間 |
| ASA | 80°C 4時間 |
| PC Blend | 85°C 5時間 |
| PC Blend Carbon Fiber | 90°C 4時間 |
| PC Space Grade | 90°C 4〜6時間 |
| PA11 Carbon Fiber | 90°C 6時間 |
| PEI | 150°C 8時間 |
Prusaは、この温度を超えるとフィラメントが軟化して貼り付くため、超えないよう求めています。時間も、乾燥しすぎを避けるために推奨どおりにするよう書いています。
Prusament以外のフィラメントは、そのメーカーの資料で値を探します。Polymakerの PolyDryer wikiには、素材ごとの温度と時間の記載がありませんでした。表にないPA(ナイロン)の値も、今回確認した2つの資料では見つかっていません。表にあるのはPA11 Carbon Fiberだけです。
乾燥の手順
- 素材の乾燥温度と時間を、メーカーの資料で調べます。Prusament以外は、その素材を作るメーカーの資料から探します。Prusamentなら上の表を使います。
- スプールの版を確認します。旧型の黒スプールで45°Cを超えるなら、ねじで固定します。
- 乾燥機かオーブンに入れます。箱の仕様が素材の乾燥温度に合うかを、先に確かめます。
- オーブンの場合は、外部温度計で実際の温度を見て補正します。
- 推奨の時間で止めます。
- 乾燥後は、次の節の手順で保管します。
Prusaは、フィラメント乾燥機なら箱に入れたまま印刷できることが通常だとしています。
PolyDryerの内部温度は、360°Cの乾燥システムのため位置によって異なり、単一の値では表せません。室温、最初の含水量、スプールの大きさ、素材の種類と重さにも左右されます。最も高い範囲は68〜73°Cです。
ドライボックス内の湿度については、Polymakerが社内実験の結果を参考値として載せています。20°C・60%RHの環境で2週間置いたPLA、PETG、PCを、推奨の出力レベルと2倍の時間で乾燥させた結果です。出力レベル1で20〜30%、レベル2で15〜25%、レベル3で10〜20%でした。湿度計の表示下限は10%です。目標湿度を示した記載は、両社の資料では確認できていません。
乾燥剤の状態確認と再生
PolyDryerの乾燥剤は、乾いているとオレンジ、湿ると濃い緑になります。最初のロットでは色が異なります。ほとんどが緑に変わったら、水分を十分に吸っており、乾燥が必要です。Polymakerが書く再生方法は次の3つです。
- ドックを使う方法です。フィラメントを抜いたPolyDryer Boxをドックに置き、出力レベル3で約8時間乾燥させ、オレンジに戻るのを待ちます。乾燥剤は、ドックの画面と同じ向きに置きます。熱風が当たりやすくなり、乾燥効率が上がるためです。
- オーブンを使う方法です。Boxから乾燥剤だけを取り出して耐熱容器に入れ、100〜120°Cで1〜2時間加熱します。
- 電子レンジを使う方法です。乾燥剤だけを耐熱容器に入れ、低い出力で30秒加熱し、裏返してさらに30秒加熱します。オレンジに戻るまで続けます。
2と3では、Boxの他の部品を一緒に加熱しません。作業の前に、公式wikiの記述を確認します。
保管の手順
- 乾燥が終わったフィラメントを、乾燥剤を入れた密閉の箱または袋に入れます。Prusaは、この保管を勧めています。
- 真空袋を使うなら、フィラメントが入る大きさのものであれば使えます。フィラメント専用でなくてもかまいません。袋の中には乾燥剤を一緒に入れます。
- 置き場所が限られるときは、吸湿しやすい素材を優先して保管します。
- PA、ポリプロピレン、PVA、BVOHなど吸湿性の高い素材は、乾燥した環境で保管するか、印刷前に毎回乾燥させます。
Prusaは専用の箱として、Prusa USS Drybox(ヘルプ内の表記)を挙げ、自作もできるとしています。旧型のPA11CFは、使う予定が近くても、使用のたびに箱へ戻すことをPrusaが推奨しています。
PolyDryerには、保管中に必要に応じて乾燥を続ける機能があります。保管時の推奨温度と湿度は、確認できた資料に書かれていません。